Manchas cafés en el acero inoxidable: cómo quitarlas y prevenirlas en la costa
En esta página
- Conclusiones clave
- Tabla de contenidos
- Qué es realmente el teñido de té en el acero inoxidable (y qué no es)
- Qué causa el teñido de té y qué condiciones lo empeoran
- Qué grados y acabados resisten mejor el teñido de té
- Cómo prevenir el teñido de té mediante el diseño, la fabricación y el mantenimiento
- Cómo eliminar el teñido de té de forma segura, paso a paso
- Cuando las manchas indican una corrosión más profunda que requiere reparación o sustitución
- Lista de verificación de especificaciones para herrajes de barandales de vidrio en zonas costeras
- Los errores que causan la mayoría de los problemas de manchas de té observados en el campo
- Glassrailingstore suministra herrajes de grado marino diseñados para la exposición costera
- Fuentes
- Recomendado
Para una visión general de los precios, lea nuestra guía sobre el costo de los sistemas de barandal de vidrio.
El teñido de té es una corrosión superficial provocada por cloruros que deja una decoloración marrón o amarilla en las superficies de acero inoxidable. Es principalmente estética, pero si no se trata, puede progresar hasta convertirse en picaduras y daños estructurales. Actúe rápidamente: enjuague el área afectada con agua dulce, fotografíe y documente la extensión, y póngase guantes y protección ocular antes de aplicar cualquier tratamiento.
Antes de hacer cualquier otra cosa:
- Use EPP: guantes resistentes a productos químicos, gafas de seguridad y ventilación si trabaja en interiores.
- Enjuague con agua dulce limpia para diluir y eliminar los depósitos de cloruro sueltos.
- Fotografíe las áreas afectadas para documentarlas y hacer un seguimiento de su progresión.
- Pruebe cualquier limpiador primero en un área pequeña y poco visible.
Evite estos productos desde el principio:
- Lejía con cloro y productos hipocloritos: aceleran el ataque de los cloruros.
- Lana de acero o cepillos de acero al carbono: incrustan partículas de hierro que provocan nueva corrosión.
- Ácido clorhídrico (muriático): demasiado agresivo para las superficies de acero inoxidable.
- Limpiadores ácidos sin diluir en materiales adyacentes sin protección (hormigón, vidrio, superficies pintadas).
Conclusiones clave
El teñido de té es una falla de la película pasiva provocada por cloruros que es estética en sus etapas iniciales, pero progresa hasta convertirse en picaduras si no se abordan el entorno y la falta de mantenimiento.
| Punto | Detalles |
|---|---|
| Elija el grado adecuado | Especifique un mínimo de grado 316 a unos 5 km de la costa; use dúplex 2205 para zonas de salpicaduras o instalaciones de bajo mantenimiento. |
| Diseñe para el drenaje | Elimine las superficies horizontales donde se acumule el agua y permita que el lavado con lluvia llegue a todos los componentes. |
| Limpie según el cronograma | Lave las instalaciones costeras mensualmente y después de las tormentas; use agua dulce y detergente suave, nunca productos que contengan cloruros. |
| Trate las manchas pronto | Use limpiadores de ácido fosfórico o sulfámico con almohadillas no metálicas; después, realice una pasivación con ácido cítrico para restaurar la película pasiva. |
| Escale cuando aparezcan picaduras | Las picaduras, la rápida reaparición después de la limpieza o las preocupaciones estructurales requieren una evaluación especializada y probablemente el reemplazo del componente. |
| Glassrailingstore | Suministra herrajes de acero inoxidable de grado marino y paneles de vidrio templado con documentación de grado y acabado para especificaciones costeras. |
Tabla de contenidos
- Qué es realmente el teñido de té en el acero inoxidable (y qué no es)
- Qué causa el teñido de té y qué condiciones lo empeoran
- Qué grados y acabados resisten mejor el teñido de té
- Cómo prevenir el teñido de té mediante el diseño, la fabricación y el mantenimiento
- Cómo eliminar el teñido de té de forma segura, paso a paso
- Cuándo las manchas indican una corrosión más profunda que requiere reparación o reemplazo
- Lista de verificación de especificaciones para herrajes de barandales de vidrio costeros
- Los errores que causan la mayoría de los problemas de teñido de té observados en el campo
- Glassrailingstore suministra herrajes de grado marino fabricados para la exposición costera
- Fuentes
Qué es realmente el teñido de té en el acero inoxidable (y qué no es)
El término “teñido de té” se usa para dos problemas completamente diferentes, y confundirlos lleva a la solución incorrecta. El teñido de té arquitectónico y las manchas de taninos de la cocina son problemas distintos que requieren diferentes vías de remediación.
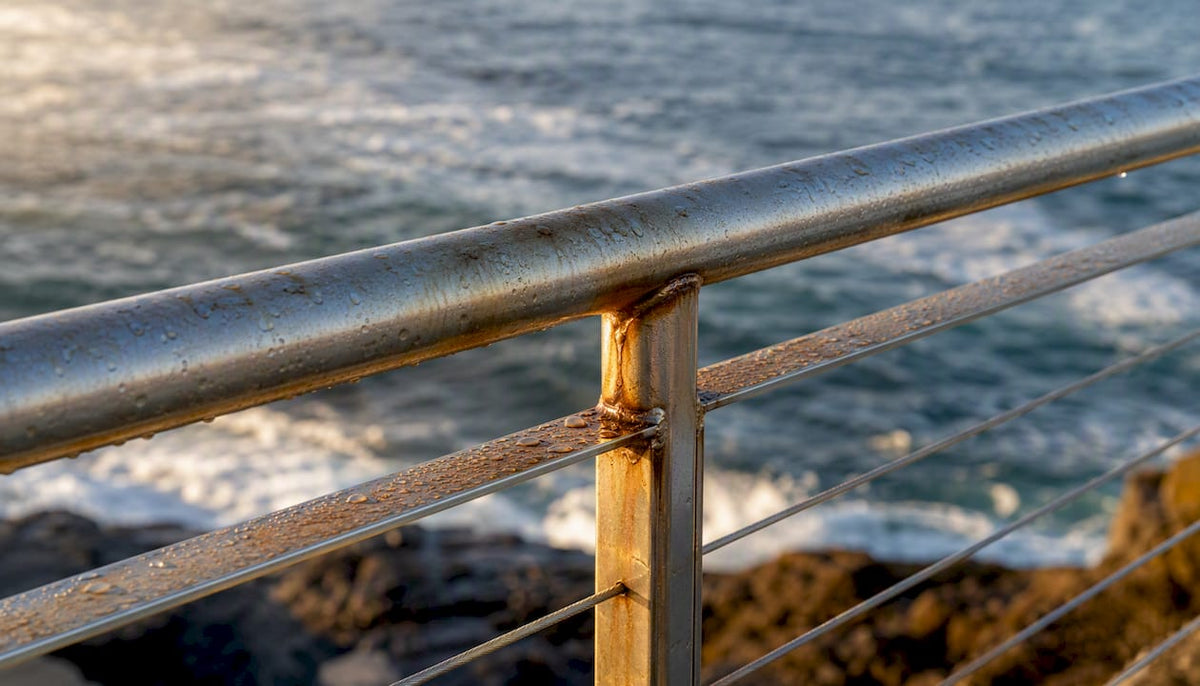
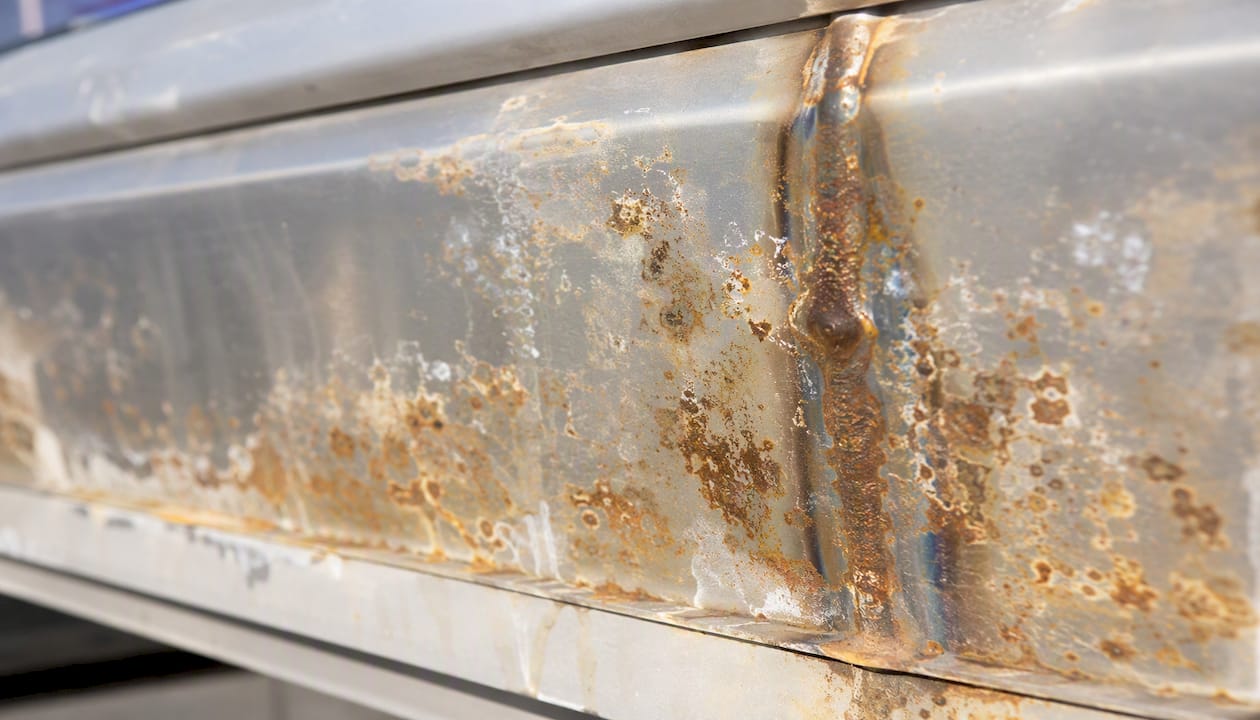
El teñido de té arquitectónico es una degradación provocada por cloruros de la película pasiva de óxido de cromo que protege el acero inoxidable. Cuando los cloruros del aire marino, las sales para derretir hielo o el agua contaminada penetran y alteran esa película, el hierro del acero se oxida y deja una decoloración marrón, amarilla o naranja en la superficie. Las manchas suelen aparecer en las ranuras de la superficie, alrededor de las zonas de tinte térmico de las soldaduras y en superficies rugosas o horizontales donde la humedad cargada de sal se acumula y concentra.
Las “manchas de té” de la cocina son depósitos de taninos de las bebidas. Se asientan sobre el acero en lugar de reaccionar con él, y los remedios caseros como la pasta de bicarbonato de sodio, el vinagre blanco o el jugo de limón los eliminan eficazmente. Esos mismos remedios casi no sirven para las manchas arquitectónicas provocadas por cloruros.
El óxido real se ve diferente del teñido de té. El óxido produce picaduras rojizas y marrones con textura y una pérdida real de material. El teñido de té, al menos en sus etapas iniciales, es una decoloración superficial sin una profundidad significativa. Si pasa una uña por encima: si la superficie se siente lisa y la decoloración se borra parcialmente con un paño húmedo, es probable que sea una mancha superficial. Si se siente rugosa, picada o granulosa, es posible que ya esté viendo algo más serio.
Qué causa el teñido de té y qué condiciones lo empeoran
El principal factor es la concentración de cloruros en la superficie del acero. El aire marino transporta cloruro de sodio; las sales para derretir hielo transportan cloruros; algunos productos de limpieza contienen cloruros; incluso algunas redes de suministro de agua municipal depositan residuos de cloruro cuando se evaporan. Cualquiera de estos puede iniciar la degradación de la película pasiva que produce las manchas.
Principales factores de riesgo:
- Proximidad a la costa o al agua costera — el riesgo generalmente aumenta en un radio de aproximadamente 5 km de la costa, aunque los patrones de viento locales, la protección y la topografía pueden desplazar ese límite en cualquier dirección.
- Superficies horizontales o donde se acumule el agua, donde la humedad cargada de sal se queda en lugar de drenar.
- Tinte térmico de soldadura y soldaduras sin limpiar: la zona afectada por el calor tiene una capa pasiva empobrecida.
- Contaminación con acero al carbono de herramientas, residuos de desbaste o estructuras adyacentes.
- Alta rugosidad superficial (Ra por encima de 0,5 µm) que atrapa partículas de sal.
- Alta humedad combinada con temperaturas elevadas, lo que acelera el ataque de los cloruros.
- Lavado infrecuente: la sal se acumula entre las lluvias y se concentra a medida que el agua se evapora.
| Entorno | Acabado superficial | Frecuencia de limpieza | Nivel de riesgo |
|---|---|---|---|
| Costero (dentro de 5 km de la costa) | Rough mill / 2B | Infrecuente (trimestral+) | Muy alto |
| Costero (dentro de 5 km de la costa) | Electropulido / espejo | Mensual o después de tormentas | Moderado |
| Urbano / industrial | Rough mill / 2B | Infrecuente | Moderado |
| Urbano / industrial | Pulido mecánico | Regular (mensual) | Bajo–moderado |
| Interior protegido | Cualquier acabado | Regular | Bajo |
| Interior protegido | Electropulido | Regular | Muy bajo |
La dirección del viento y la protección local importan más que la distancia pura en algunos casos. Un barandal en la cara de barlovento de un edificio frente al mar acumula sal mucho más rápido que una en un patio protegido a dos cuadras del agua. Al evaluar un sitio, verifique la dirección predominante del viento en relación con la costa y anote si la instalación está expuesta o resguardada.
Qué grados y acabados resisten mejor el teñido de té
La selección del grado es la decisión individual más importante para la apariencia a largo plazo en las instalaciones costeras. El grado 304 es adecuado para muchas aplicaciones en el interior, pero cerca de las costas se mancha fácilmente y no se recomienda para uso exterior expuesto. El grado 316 es la especificación mínima estándar a unos 5 km de la costa, con su contenido de molibdeno proporcionando una resistencia a los cloruros significativamente mejor que el 304.
Para zonas de salpicaduras, áreas sin lavar o instalaciones donde el acceso para el mantenimiento es limitado, el dúplex 2205 o grados de aleación superior ofrecen una resistencia sustancialmente mejor. El sobrecosto es real, pero también lo es la reducción en la frecuencia de remediación durante una vida útil de instalación de 10–20 años.
Jerarquía de acabados superficiales (del mejor al peor para la resistencia a los cloruros):
- Electropulido: elimina la capa más externa del acero, elimina los picos superficiales y produce una película pasiva densa y uniforme. El acabado con mejor rendimiento para la exposición costera.
- Espejo / brillante-recocido (BA): muy liso, bajo Ra, fácil de limpiar. Buena resistencia, aunque el electropulido aún lo supera.
- Pulido mecánico (2B o mejor, Ra ≤0,5 µm): aceptable para exposición costera moderada con lavado regular.
- Acabado de fábrica / No. 1: superficie rugosa y porosa que atrapa la sal. Evitar para aplicaciones costeras expuestas.
Apuntar a una rugosidad superficial de Ra ≤0,5 µm es un umbral de especificación práctico. Por debajo de ese valor, las partículas de sal tienen menos superficie para adherirse y el lavado con lluvia es más efectivo.
La fabricación importa tanto como el grado. El tinte térmico de soldadura agota la capa pasiva en la zona afectada por el calor, y esa zona se mancha primero. El tratamiento post-soldadura es innegociable para las instalaciones costeras. Un cepillo TIG (limpiador electroquímico de soldaduras) elimina el tinte térmico sin la agresiva eliminación de material del desbaste, y restaura la capa pasiva localmente. Para el tratamiento de componentes completos, la pasivación en solución de ácido nítrico o cítrico, o el electropulido, da el resultado más uniforme. Para saber más sobre las opciones de aleaciones de grado marino y cuándo pasar del 316, el recurso de Glassrailingstore cubre el marco de decisión en detalle.
Consejo profesional: Cuando la apariencia de bajo mantenimiento a largo plazo es la prioridad, especifique dúplex 2205 electropulido para herrajes en zonas de salpicaduras o áreas sin lavar. El aumento de costo inicial generalmente se recupera en dos o tres ciclos de mantenimiento.
Cómo prevenir el teñido de té mediante el diseño, la fabricación y el mantenimiento
La prevención es más barata que la remediación, y la mayoría de las estrategias efectivas son decisiones de diseño tomadas antes de instalar un solo componente.
Reglas de diseño que reducen el riesgo de manchas:
- Evite los bordes horizontales, los pasamanos planos sin drenaje y cualquier geometría que permita que el agua se acumule.
- Oriente la dirección de la veta verticalmente en las superficies planas para que la lluvia escurra en lugar de correr a través.
- Permita que el lavado con lluvia llegue a todas las superficies: los detalles empotrados o resguardados que nunca reciben lluvia acumulan sal sin ningún ciclo de enjuague natural.
- Especifique bases de postes y carcasas de conectores de drenaje libre; la humedad atrapada en la base de los postes es un punto común de inicio de manchas.
Controles de fabricación:
- Elimine toda la contaminación de hierro antes de la instalación. Las herramientas de acero al carbono, las ruedas de desbaste y los cepillos de alambre dejan partículas de hierro incrustadas que se corroen independientemente y manchan el acero inoxidable circundante.
- Limpie todo el tinte térmico de soldadura con un cepillo TIG o pasta de decapado antes de que el componente salga del taller.
- Siga los protocolos de pasivación o electropulido como el paso final de fabricación.
- Use herramientas dedicadas de acero inoxidable: nunca comparta discos de desbaste o cepillos de alambre entre trabajos de acero al carbono y acero inoxidable.
Manejo e instalación:
- Almacene los componentes envueltos o en fundas para evitar el contacto con superficies de acero al carbono durante el transporte.
- Proteja los bordes y accesorios del contacto con andamios o soportes de acero al carbono.
- Después de la instalación, enjuague todas las superficies con agua dulce para eliminar cualquier contaminación de la fase de construcción.
Cronograma de mantenimiento por entorno:
| Entorno | Frecuencia mínima de lavado | Notas |
|---|---|---|
| Costero (dentro de 5 km de la costa) | Mensual, más después de tormentas | Use agua dulce y detergente suave; evite limpiadores que contengan cloruros |
| Urbano / industrial | Cada 2–3 meses | Aumente si está cerca de fuentes de contaminación industrial |
| Suburbano protegido | Cada 3–6 meses | Alinee con el cronograma de lavado de ventanas como una regla práctica |
| Interior / baja exposición | Cada 6 meses | Inspeccione anualmente para detectar manchas tempranas |
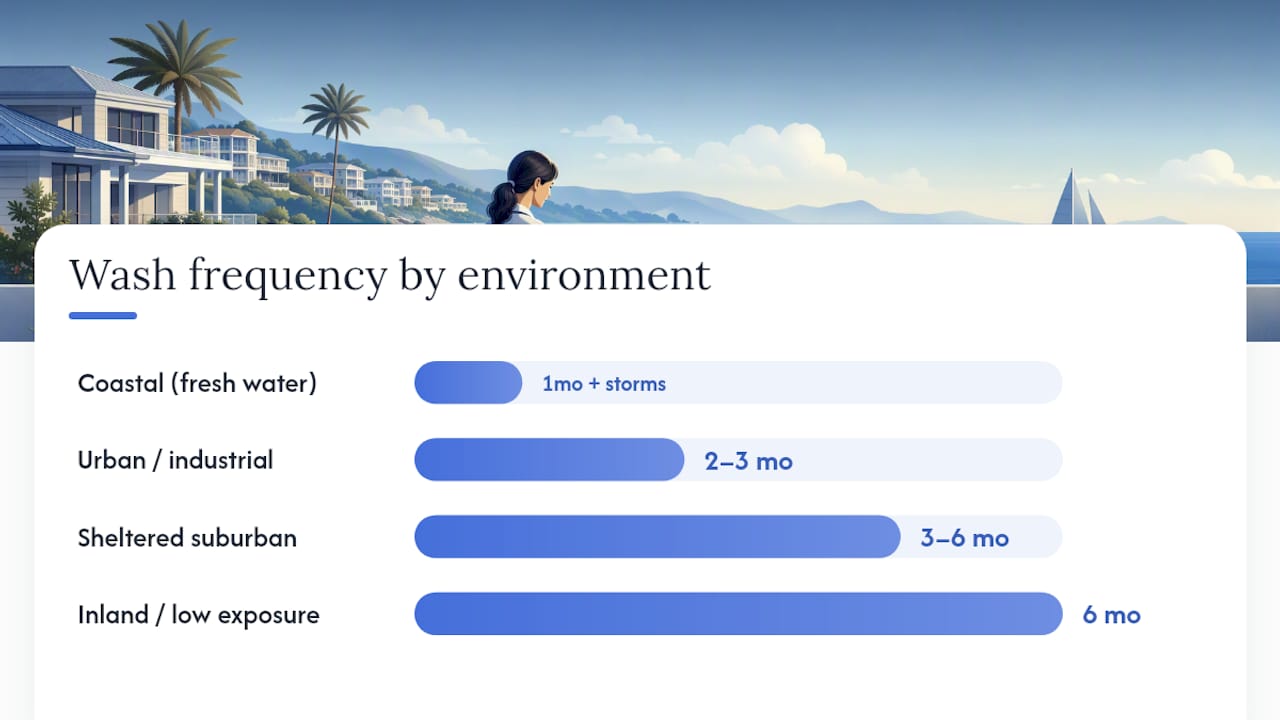
Lavar el acero inoxidable con el mismo cronograma que las ventanas es una regla práctica para la mayoría de los edificios comerciales. En entornos costeros, esa frecuencia necesita aumentar: lavado mensual, más un enjuague después de cualquier evento de tormenta que deposite sal visible. Para un detallado cronograma de mantenimiento de barandales de vidrio vinculado a los niveles de exposición costera, la guía de planificación de Glassrailingstore cubre la frecuencia y la selección de productos.
Seguridad al usar limpiadores a base de ácido: siempre diluya a la concentración recomendada por el fabricante, trabaje en condiciones ventiladas, use guantes resistentes a productos químicos y protección ocular, y neutralice y enjuague a fondo antes de que el producto se seque en la superficie.
Cómo eliminar el teñido de té de forma segura, paso a paso
El diagnóstico viene primero. Antes de aplicar cualquier tratamiento, confirme que está tratando con una decoloración superficial en lugar de picaduras incrustadas. Pase un dedo enguantado por la mancha: superficie lisa con cambio de color es una mancha superficial; textura rugosa, granulosa con profundidad visible es picaduras y necesita una respuesta diferente (ver la siguiente sección).
Flujo de trabajo de eliminación:
- Fotografíe y documente el área afectada, incluyendo la extensión y la gravedad. Esta línea base importa si necesita rastrear si el tratamiento funcionó o si las manchas regresan rápidamente.
- Enjuague con agua dulce para eliminar los depósitos de sal sueltos antes de aplicar cualquier limpiador.
- Seleccione un área de prueba — una sección pequeña y poco visible de la misma superficie — y aplique su limpiador elegido allí primero. Espere el tiempo completo de actuación, enjuague y evalúe antes de tratar el área completa.
- Limpieza mecánica (manchas leves): use una almohadilla Scotch-Brite no metálica o un cepillo de nailon, trabajando a lo largo de la dirección de la veta del acero. Nunca trabaje a través de la veta; crea micro-arañazos que atrapan futuros depósitos. Nunca use lana de acero al carbono o cepillos de alambre.
- Limpieza química (manchas moderadas a fuertes): limpiadores a base de ácido fosfórico y formulaciones en polvo de ácido sulfámico son las categorías de productos recomendadas. Los limpiadores a base de ácido oxálico también funcionan en algunos tipos de manchas. Aplique en la dilución recomendada por el fabricante, permita el tiempo de actuación especificado y frote suavemente a lo largo de la veta con una almohadilla no metálica.
- Kits de pasivación con ácido cítrico son útiles después de la eliminación de manchas para restaurar la película pasiva. Aplique después de limpiar y enjuagar, permita el tiempo de contacto especificado, luego enjuague a fondo. Estos son particularmente valiosos después de la limpieza mecánica que puede haber perturbado la superficie.
- Neutralizar y aclarar. Después de cualquier tratamiento ácido, neutralice con una solución alcalina diluida (el bicarbonato de sodio en agua sirve para este paso) y, a continuación, aclare con abundante agua limpia. No deje que los residuos ácidos se sequen sobre la superficie.
- Proteja los materiales adyacentes. Cubra o humedezca previamente el hormigón, los paneles de vidrio y las superficies pintadas antes de aplicar limpiadores ácidos. El escurrimiento de ácidos corroe el hormigón y puede dañar los revestimientos del vidrio.
Consejo profesional: En las superficies verticales, las formulaciones en gel o pasta mantienen el tiempo de contacto mucho mejor que los limpiadores líquidos. Un producto en gel aplicado con una brocha permanece donde se coloca durante todo el tiempo de actuación; un líquido escurre en cuestión de segundos. Este simple cambio a menudo marca la diferencia entre un tratamiento que funciona y uno que requiere tres aplicaciones.
Lista de verificación del equipo de protección personal para la eliminación de sustancias químicas:
- Guantes resistentes a productos químicos (de nitrilo o neopreno, no de látex)
- Gafas de seguridad o protector facial
- Manga larga y calzado cerrado
- Ventilación: trabaje al aire libre o con ventilación forzada en interiores
- Agente neutralizante y fuente de agua al alcance antes de comenzar
Para una selección segura de productos en todo el sistema de barandales, la guía de los mejores limpiadores para barandales de vidrio explica qué formulaciones son seguras tanto para el acero inoxidable como para el vidrio templado.
Nota sobre los métodos domésticos: el bicarbonato de sodio, el vinagre blanco y el jugo de limón eliminan eficazmente las manchas de té en el acero inoxidable de la cocina. Para las manchas arquitectónicas causadas por cloruros en instalaciones costeras, estos no son sustitutos adecuados de un tratamiento químico específico.
Cuando las manchas indican una corrosión más profunda que requiere reparación o sustitución
La decoloración superficial que desaparece con la limpieza y no reaparece en unas pocas semanas es un problema de mantenimiento. Las manchas que reaparecen a los pocos días del tratamiento o que no responden a la limpieza química son un problema diferente.
Señales de alerta de corrosión más profunda:
- Picaduras localizadas: pequeños cráteres de bordes rugosos que se sienten ásperos al tacto con un dedo enguantado.
- Textura marrón rojiza con profundidad visible, no solo color superficial.
- Manchas que reaparecen a los pocos días de un tratamiento químico exhaustivo.
- Corrosión concentrada alrededor de las soldaduras, lo que sugiere un tratamiento inadecuado después de soldar o el uso de un material de aporte incorrecto.
- Cualquier signo de compromiso estructural: holgura, grietas o pérdida de material en las conexiones que soportan cargas.
Marco de decisión:
- Tratar y vigilar: manchas superficiales sin picaduras que desaparecen con la limpieza y no reaparecen en 4–6 semanas. Continúe con el programa de mantenimiento y aumente la frecuencia de lavado.
- Pasivación o decapado: manchas que desaparecen con la limpieza pero reaparecen en cuestión de semanas, sin picaduras. La pasivación o el decapado de toda la superficie restauran la capa pasiva y prolongan el intervalo antes de que reaparezcan las manchas. El decapado es más agresivo y puede alterar ligeramente la apariencia de la superficie.
- Sustitución selectiva: presencia de picaduras, componentes estructurales afectados o manchas que reaparecen inmediatamente después del tratamiento. Sustituya los componentes afectados por material correctamente especificado y acabado. Continuar tratando químicamente los componentes picados no restaura el material perdido.
- Contactar con un especialista en corrosión: cuando las picaduras son generalizadas, cuando la integridad estructural es incierta o cuando la instalación tiene una aplicación de seguridad crítica (cercas de alberca, balcones de mucho tránsito). Un especialista puede evaluar la pérdida de material, recomendar mejoras de aleación y documentar los hallazgos para fines de responsabilidad civil.
La remediación repetida es una señal de que debe reconsiderar la aleación o el acabado instalado en lugar de continuar con tratamientos químicos indefinidamente. Cambiar de 316 a dúplex 2205 o especificar electropulido en los componentes de sustitución a menudo rompe este ciclo.
Lista de verificación de especificaciones para herrajes de barandales de vidrio en zonas costeras
Asegurarse de que las especificaciones sean correctas en la etapa de adquisición es mucho menos costoso que remediar una instalación mal especificada. Los elementos de esta lista de verificación deben incluirse en los documentos de licitación y las órdenes de compra.
Requisitos mínimos de especificación:
- Acero inoxidable grado 316 para todos los herrajes situados aproximadamente a 5 km de la costa; dúplex 2205 o superior para zonas de salpicaduras, áreas sin lavar o instalaciones con acceso limitado para el mantenimiento.
- Rugosidad superficial Ra ≤0,5 µm para todos los componentes expuestos.
- Pasivación o electropulido después de la fabricación, documentado y certificado por el fabricante.
- Decoloración por calor de soldadura eliminada con cepillo TIG, pasta de decapado o electropulido, no solo mediante lijado.
- Embalaje protector mantenido hasta la instalación; sin contacto con acero al carbono durante el almacenamiento o el transporte.
Preguntas para hacer a su proveedor:
- ¿Puede proporcionar un certificado de la planta que confirme el grado y la composición de la aleación?
- ¿Qué método de pasivación se utilizó y puede proporcionar un registro del proceso?
- ¿Cuál es el Ra medido de la superficie terminada?
- ¿Dispone de resultados de pruebas de corrosión o estudios de casos de instalaciones costeras comparables?
- ¿Cómo se trataron las soldaduras y qué grado de material de aporte se utilizó?
Sugerencias de redacción para la licitación:
- «Todos los herrajes de acero inoxidable deberán ser, como mínimo, grado 316, electropulidos o pasivados después de la fabricación, con una rugosidad superficial documentada de Ra ≤0,5 µm».
- «El proveedor deberá aportar pruebas del tratamiento posterior a la soldadura y de la pasivación de todos los componentes soldados».
- «El programa de mantenimiento y la garantía deberán abordar explícitamente la corrosión superficial (manchas de té) y definir las obligaciones del proveedor para los componentes que presenten manchas en un plazo de [X] años desde su instalación».
Consejo profesional: Solicite componentes electropulidos o con acabado de planta con un certificado de Ra documentado en lugar de aceptar una garantía verbal de «acabado pulido». El certificado le proporciona una base contractual y un punto de referencia si aparecen manchas prematuramente.
Para obtener orientación sobre la adquisición de por qué son importantes los herrajes de acero inoxidable en construcciones exteriores, el artículo de Glassrailingstore explica las ventajas y desventajas de los grados y acabados en términos prácticos.
Los errores que causan la mayoría de los problemas de manchas de té observados en el campo
El patrón que aparece repetidamente en las instalaciones costeras no es un fallo de los materiales, sino un fallo de especificación y manipulación. Se instala el grado incorrecto porque el presupuesto del proyecto es ajustado. Las soldaduras se dejan con decoloración por calor porque el fabricante omite el tratamiento posterior a la soldadura. En el lugar de la obra, los componentes se almacenan junto a estructuras de acero al carbono y acumulan contaminación férrica antes de exponerse al aire salino.
La solución que realmente funciona no es un mejor producto de limpieza. Es especificar correctamente desde el principio: grado 316 como mínimo, electropulido donde el acceso para el mantenimiento es limitado y un registro de pasivación documentado por el fabricante. Cuando un proyecto sigue estos pasos y añade un programa de aclarado mensual, el problema de las manchas desaparece en gran medida. Cuando un proyecto omite estos pasos y confía en el tratamiento químico para compensar, el equipo de mantenimiento debe regresar al lugar de la obra cada pocos meses indefinidamente.
Un cambio de especificación que reduce de forma constante la reaparición de manchas: pasar del 316 pulido mecánicamente al 316 electropulido en los remates de los pasamanos y las superficies horizontales. Estas son las superficies donde el agua se estanca y la sal se acumula más rápido, y la película pasiva más uniforme del material electropulido resiste la iniciación de la corrosión mucho mejor que una superficie pulida mecánicamente con el mismo objetivo de Ra.
Glassrailingstore suministra herrajes de grado marino diseñados para la exposición costera
Especificar los herrajes correctos desde el principio es la forma más rentable de evitar la reaparición de manchas. Glassrailingstore suministra paneles de vidrio templado y conectores y herrajes de acero inoxidable de grado marino diseñados para instalaciones exteriores y costeras expuestas, con la documentación de grado y acabado que los especificadores necesitan para cumplir con los requisitos de la licitación.
Los conectores de 90 grados y los conectores de pared del catálogo están especificados para uso exterior y están disponibles con los datos de acabado superficial y grado que requieren los equipos de adquisición. Si necesita ayuda con las especificaciones, hojas de datos de materiales o para relacionar los herrajes con una categoría de exposición costera, contacte directamente con Glassrailingstore para una consulta: el equipo puede ayudarle a relacionar el grado, el acabado y los requisitos de mantenimiento con su proyecto antes de realizar el pedido.
Fuentes
Las referencias técnicas a continuación sustentan las pautas de este artículo. Cada una aborda un aspecto específico de la prevención, eliminación o especificación de las manchas de té.
- Preguntas frecuentes 6: Prevención de la corrosión costera (manchas de té)
- Eliminación de manchas de té
- ¿Cómo eliminar las manchas de té del acero inoxidable? - Chef’s Resource
- Las «manchas de té» del acero inoxidable
Recomendado
- Manchas de agua dura en barandales de vidrio: Consejos de expertos para su eliminación – The Glass Railing Store
- Eliminación de manchas persistentes de los barandales de vidrio sin dañar la superficie – The Glass Railing Store
- Guía de limpieza de barandales de vidrio: Consejos de expertos para resultados impecables – The Glass Railing Store
- El acero inoxidable de grado marino explicado para constructores – The Glass Railing Store